

Vijesti iz industrije
 Dom / Vijesti / Vijesti iz industrije / Objašnjenje strojeva za spajanje HDPE cijevi: sučeono spajanje, elektrofuzije i spajanje utičnica
Objašnjenje strojeva za spajanje HDPE cijevi: sučeono spajanje, elektrofuzije i spajanje utičnica
 2026.10.28
 Vijesti iz industrije
Većina članaka o HDPE zavarivanju prestaje u trenutku odabira stroja. To je razumljivo, jer stroj je vidljivi dio procesa. Ali ljudi koji zapravo pokreću te strojeve na licu mjesta znaju da odluka ne završava na listu sa specifikacijama opreme. Ono što slijedi je niz praktičnih pitanja koja se pojavljuju tek nakon prvog mjeseca korištenja: koliko zglobova posada realno može završiti u smjeni, zašto vrijeme hlađenja stalno ulazi u raspored, koji detalji specifikacije se ispostavljaju bitnima svaki dan i kako rezervni dijelovi i alati tiho odlučuju o tome hoće li ekipa ostati produktivna ili besposlena.
Bilješke u nastavku napisane su iz perspektive proizvodnog pogona koji rame uz rame izrađuje strojeve za zavarivanje i opremu. Oni nisu ponavljanje općih savjeta za odabir i nisu katalog. To su pojedinosti koje naši inženjeri obično postavljaju u drugom ili trećem razgovoru s projektnim timom, nakon što je osnovni tip stroja već dogovoren.
48 h Uobičajeni obrt zaliha rezervnih dijelova kada distributer drži lokalne zalihe
±1 °C Realna tolerancija kontrole ploče grijača za dobro održavanu jedinicu za sučeono spajanje
3–5× Razlika u spojevima po smjeni između niti od 90 mm i niti od 400 mm
4 Varijable koje se moraju kontrolirati zajedno: cijev, fiting, stroj, operater
Zašto korak zavarivanja tiho postaje odgoda na gradilištu
Kada projekt cjevovoda kasni, krivnja se obično svaljuje na iskop, dozvole ili vremenske prilike. U praksi, iznenađujući udio izgubljenih dana dolazi od širenja zavarivanja. Jedna neuspjela kalibracija, ploča grijača s istrošenim premazom ili umetak stezaljke koji nedostaje mogu zaustaviti posadu na dan ili više. Za razliku od odgode kopanja rova, odgoda zavarivanja rijetko je vidljiva u prvim tjednima, jer prvi spojevi uvijek izgledaju dobro. Problem se pojavljuje kasnije, kada stopa odbijanja poraste i ponovni radovi se počnu gomilati.
Razlog je taj što je zavarivanje proces, a ne zadatak. Svaki spoj troši fiksnu količinu vremena stezanja, a to vrijeme stezanja definirano je fizikom, a ne rasporedom. Možete dodati drugi stroj, ali ne možete komprimirati ciklus hlađenja. Možete uvježbati operatera brže, ali ne možete učiniti ručnu primjenu pritiska jednako dosljednom kao hidrauličku. Rano razumijevanje ovih strogih ograničenja ono je što odvaja realističan program od optimističnog.
Postoji i drugi, manje očiti trošak. Oprema za fuziju koju je teško servisirati obično se rijetko servisira. Stroj koji treba stručnjaka za promjenu manometra ili grijaće ploče koja se mora poslati natrag u tvornicu radi ponovnog premazivanja, radit će nakon intervala održavanja. Spojevi još uvijek mogu proći kratkotrajno ispitivanje tlakom, ali će spoj fuzije biti slabiji od pretpostavke dizajna. Ništa se o tome ne pojavljuje sve dok mreža ne bude u funkciji nekoliko godina.
Aparat za varenje se ne kupuje onog dana kada stigne. Kupuje se za treću sezonu korištenja, kada je ekipa prestala paziti i oprema mora sama nositi kvalitetu.
Planiranje rezultata: koliko spojeva posada zapravo može završiti
Procjene proračuna često koriste okruglu brojku za zglobove po danu, a zatim se ispravljaju nakon prvog tjedna. Broj ovisi o promjeru, debljini stijenke, pristupu gradilištu i o tome koliko je posla priprema, a ne spajanje. Referentne vrijednosti ispod pretpostavljaju da jedna iskusna ekipa radi na razini tla pored rova, s već postavljenom cijevi i hidrauličnom jedinicom za spajanje u dobrom stanju. Nizanje cijevi, rad na rovovima i ispitivanje tlakom su isključeni.
| Veličina cijevi (SDR 11) | Debljina stijenke | Grijanje I Hlađenje | Zglobovi po smjeni |
| 90 mm | 8,2 mm | cca. 12 min | 20–24 (prikaz, stručni). |
| 160 mm | 14,6 mm | cca. 22 min | 13–16 (prikaz, stručni). |
| 200 mm | 18,2 mm | cca. 30 min | 9–12 |
| 250 mm | 22,7 mm | cca. 40 min | 7–9 |
| 315 mm | 28,6 mm | cca. 52 min | 5–7 |
| 400 mm | 36,4 mm | cca. 70 min | 3–5 |
| 500 mm | 45,5 mm | cca. 95 min | 2–3 |
Relativni učinak po smjeni, indeksiran na liniju od 90 mm
Ista posada, ista obitelj strojeva, različite veličine cijevi. Izlaz pada brže nego što većina programa pretpostavlja, jer vrijeme stezanja i vrijeme rukovanja rastu s promjerom.
Iz ovoga slijede dva zaključka. Prvo, broj strojeva na projektu velikog promjera trebao bi se planirati na temelju broja spojeva, a ne samo na temelju duljine cijevi. Glavni pokrivač od 400 mm koji pokriva dva kilometra može zahtijevati puno manje spojeva od distribucijske mreže od 90 mm iste duljine, ali svaki od tih spojeva zauzima stezaljku više od sat vremena. Drugo, na projektima različitih promjera usko grlo gotovo nikad nije najveća cijev. Radovi srednjeg promjera ispunjavaju sredinu dana, jer su ti spojevi dovoljno kratki da izgledaju brzo i dovoljno dugi da se zbroje.
Vrijeme hlađenja je ograničenje s kojim ne možete pregovarati
Od svih parametara u postupku fuzije, vrijeme hlađenja je ono koje se najčešće tretira kao sugestija. To je također ono koje određuje koliko će dugo skup stezaljki biti zauzet. Odnos u praksi nije linearan, jer deblje stijenke pohranjuju više topline i sporije je otpuštaju s površine. Donja krivulja pokazuje zašto malo povećanje debljine stijenke može potrošiti mnogo veći dio dana od očekivanog.
Vrijeme hlađenja pod tlakom u odnosu na debljinu stijenke
Ilustrativna krivulja temeljena na tipičnim zahtjevima postupka za PE100 cijevi. Vrijednosti nisu zamjena za kvalificiranu specifikaciju postupka zavarivanja koja se koristi na vašem projektu.
Slijede tri praktične posljedice. Prvo, stezaljke su rijetki resurs, a ne grijač. Posada s dva grijača, ali jednim stezaljkom ima isti učinak kao i ekipa s jednim grijačem. Drugo, svaki pokušaj skraćivanja hlađenja vlaženjem spoja, ranim otvaranjem stezaljki ili pomicanjem cijevi stvorit će unutarnje praznine koje se ne mogu otkriti izvana. Treće, kod radova s debelim stijenkama, razuman način za povećanje snage je dodavanje drugog steznog okvira i dijeljenje grijača između njih, umjesto guranja ciklusa hlađenja. Naš raspon hidrauličke fuzije kundaka je izgrađen oko ovog načina rada, sa steznim okvirima koji se mogu postaviti neovisno o ciklusu grijanja.
Detalji stroja koji odlučuju o svakodnevnom iskustvu
Dva stroja mogu nositi identične naslovne brojke i ponašati se potpuno drugačije nakon šest mjeseci. Razlike leže u pojedinostima koje se rijetko pojavljuju u kratkom sažetku specifikacije, a to su pojedinosti o kojima se vrijedi raspitati prije naručivanja.
Sila stezanja i krutost okvira
Stezaljka mora držati cijev velikog promjera bez klizanja dok se primjenjuje tlak fuzije. Klizanje je tiho: spoj izgleda zatvoreno, ali je tlak na sučelju manji od navedenog. Zatražite nazivnu silu stezanja i provjerite je li okvir strojno obrađen ili zavaren od ploče.
Mehanizam poravnanja
Krajevi cijevi moraju se spajati kvadratno i koncentrično. Sustav poravnanja u četiri točke s podesivim vijcima i ravnom referentnom šipkom daje ponovljiv rezultat. Podešavanje u jednoj točki uvelike ovisi o procjeni operatera.
Premaz grijaće ploče
Neprianjajući premaz je dio koji se troši. Duboke ogrebotine uzrokuju lijepljenje, a lijepljenje kida kuglicu taline. Pitajte kako se tanjur ponovno premazuje i koliko vremena treba da stigne rezervni tanjur. Ploča koja se mora vratiti u tvornicu je mjesec dana zastoja.
Senzor temperature
Senzor ugrađen blizu središta ploče očitava različite vrijednosti s radne površine. Neovisna provjera s kontaktnim termometrom na tri ili četiri točke trebala bi pokazati širenje od najviše nekoliko stupnjeva.
Kvaliteta mjerača tlaka
Pomicanje mehaničkih mjerača. Malo visoko očitanje mjerača čini svaki spoj pod pritiskom. Mjerač bi trebao biti uklonjiv i zamjenjiv bez pražnjenja hidrauličkog kruga i trebao bi se moći kalibrirati u odnosu na referencu.
Facer motor i oštrica
Faser mora rezati kontinuiranu strugotinu, a ne prašinu. Slab motor se zaustavlja na debelim zidovima i dovodi operatera u iskušenje da silovito reže, što ostavlja neravnu površinu. Geometrija lopatica važnija je od snage motora kod cijevi s debelim stijenkama.
Snimanje ciklusa
Strojevi koji bilježe temperaturu grijača, tlak i vrijeme daju projektu sljedivi zapis po spoju. Kad se dio testira pod pritiskom nekoliko mjeseci kasnije, taj zapis je jedini objektivni dokaz onoga što se dogodilo u rovu.
Kompatibilnost napajanja
Stroj naznačen za jedan napon i isporučen na mjesto s drugim je kašnjenje, a ne kvar. Provjerite napon motora, napon grijača i je li potreban generator prije nego što jedinica napusti tvornicu.
Konfiguriranje širenja za različite vrste posla
Raspon za zavarivanje je kombinacija stroja, alata i potrošnog materijala. Prava kombinacija ovisi manje o rasponu cijevi nego o tome kako je posao stigao: u dugim linearnim stazama, u kratkim prozorima za popravke ili u mnogim malim spojevima raštrkanim po zgradi.
Duga linearna glavna instalacija
Hidraulička jedinica za sučeono spajanje veličine najvećeg promjera u programu, plus jedan rezervni stezni okvir i druga ploča za grijanje. Cijevni valjci, ravna referenca i pokriveno radno područje važni su koliko i sam stroj. Dodajte lice s rezervnim setom oštrica.
Distribucija i servisni priključci
Prijenosna elektrofuzijska jedinica s čitačem crtičnog koda, rotirajućim strugačem koji proizvodi kontinuirano brijanje i setom podesivih vanjskih stezaljki. Prioritet je kompaktnost i čisto napajanje, a ne sila stezanja.
Građevinske usluge i mali provrt
Set za spajanje utičnica s odgovarajućim alatima za grijanje za svaki promjer, digitalnim mjeračem vremena sa zvučnim signalom i postoljem koje održava vrući alat stabilnim između operacija. Dodatni alati za grijanje u dvije najčešće veličine štede više vremena nego drugi stroj.
Najam i flote za više lokacija
Strojevi s izmjenjivim umetcima, jednim standardom napona u cijeloj floti i dokumentiranim servisnim intervalom. Za flotu, mogućnost pomicanja jednog kompleta stezaljki između poslova važnija je od pokrivanja ekstremnog promjera jednom godišnje.
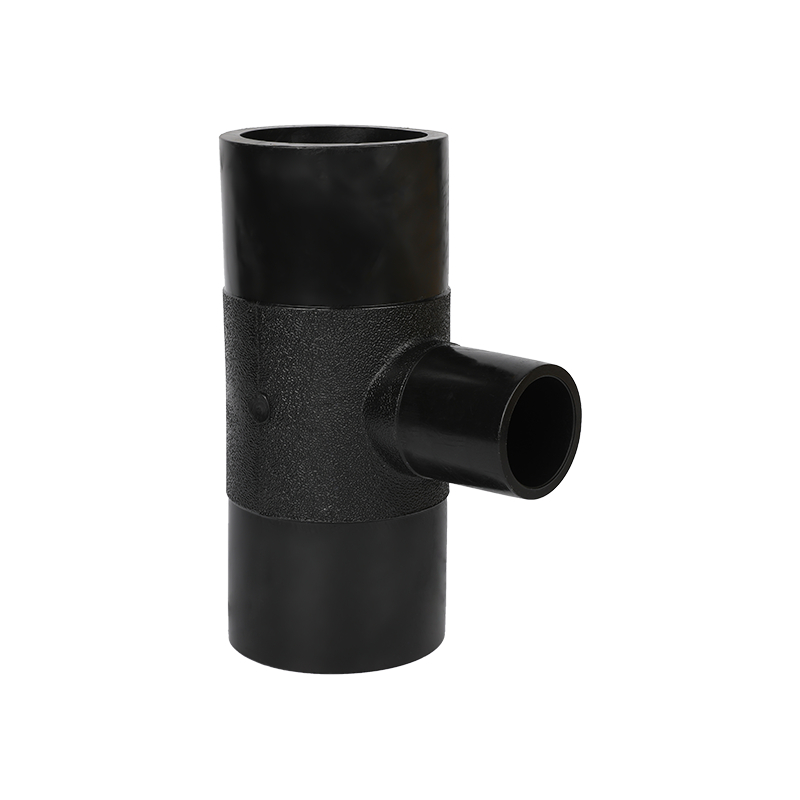
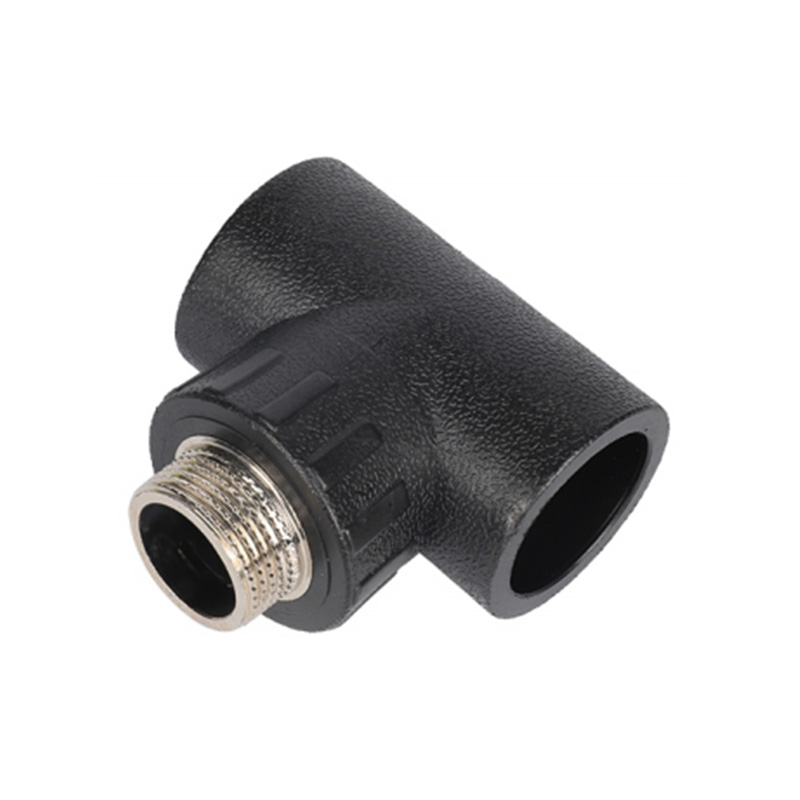
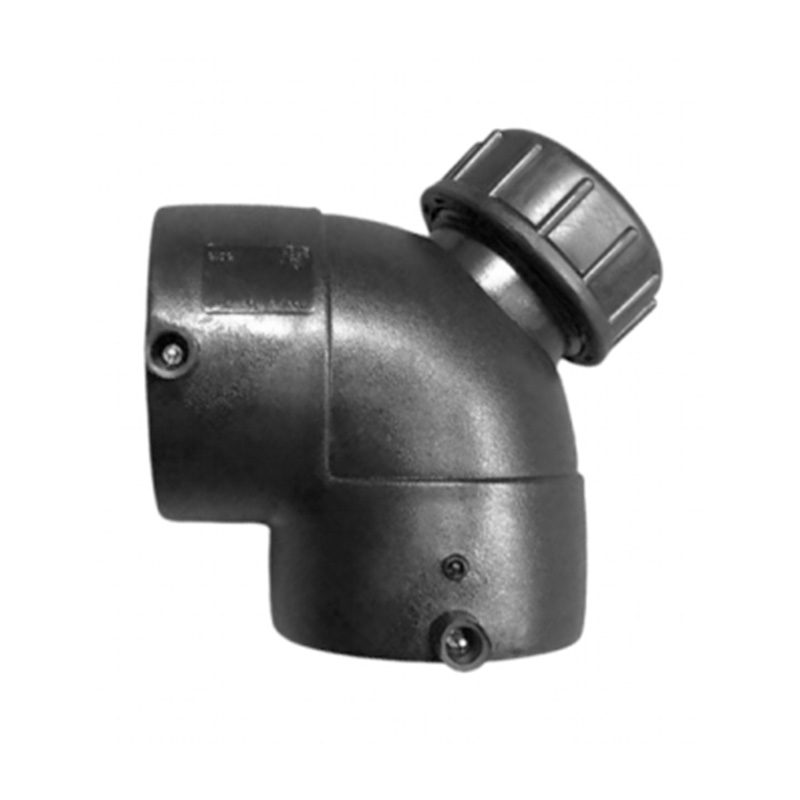
Za timove koji rade u nekoliko od ovih kategorija, razuman pristup je izgraditi jezgru oko najčešćeg posla i angažirati ili posuditi za iznimke. Prijenosni jedinica za elektrofuziju a stroj za sučeono spajanje srednje klase pokrivat će većinu komunalnih i industrijskih radova, s dodanim alatom za utičnice kada se u kombinaciji pojave građevinske usluge. The cijeli asortiman strojeva je organiziran ovom logikom, a ne samo promjerom.
Ukupni trošak vlasništva tijekom realnog vijeka trajanja
Nabavna cijena najmanji je dio troška opreme za fuziju u razdoblju od pet godina. Veći dio je trošak posade koja stoji pokraj stroja, plus trošak ponovnih radova u slučaju kvara spojeva. Donja tablica prikazuje glavne blokove troškova u relativnom smislu tako da se usporedba između dvije ponude vrši na istoj osnovi.
| Blok troškova | Hidraulička fuzija sučelja | Ručna fuzija sučelja | Elektrofuzija | Socket Fusion |
| Kupnja | visoko | Niska | srednje | Niska |
| Potrošni materijal po zglobu | Vrlo nisko | Vrlo nisko | visoko | srednje |
| Vrijeme operatera po zglobu | Niska | srednje | Niska | srednje |
| Stopa odbijanja | Niska | srednje to high | Niska | srednje |
| Održavanje i rezervni dijelovi | srednje | Niska | Niska | Niska |
| Zahtjev za obuku | visoko | visoko | Umjereno | Umjereno |
Gdje zapravo ide novac na program spajanja stražnjice
Približan udio petogodišnjeg troška za izvođača srednje veličine koji vodi dvije ekipe. Vrijeme posade dominira, zbog čega je učinak po stezaljci važniji od nabavne cijene.
Zaključak je neugodan za svakoga tko se nada uštedjeti novac na stroju. Niža otkupna cijena koja košta tri dodatne minute po jointu i jedan dodatni odbijeni na pedeset jointova bit će skuplja u prvoj sezoni. Računica se mijenja samo kada će stroj imati vrlo malo posla, a to je upravo slučaj kada je najam ili zajednički aranžman bolji odgovor.
Logistički detalji koje je lako previdjeti
Oprema za fuziju je teška i putuje morem prije nego što stigne na mjesto. Detalji o pakiranju i otpremi odlučuju hoće li stroj stići spreman za rad ili spreman za popravak.
- Spremljena težina i volumen. Veliki hidraulički okvir sa svojom hidrauličnom pogonskom jedinicom i setom umetaka može zauzeti značajan dio kontejnera. Potvrdite dimenzije sanduka, a ne samo radne dimenzije, prije planiranja transporta.
- Zaštita od korozije. Pomorski teret izlaže goli čelik vlažnom zraku tjednima. Obojeni okviri, nauljene rampe i zapečaćene upravljačke kutije nisu luksuz. Pitajte što se nanosi prije pakiranja.
- Točke podizanja. Okvir bez odgovarajućih ušica za podizanje pomicat će se uz pomoć remena oko hidrauličnih crijeva. Tako crijeva otkazuju u prvom mjesecu.
- Jezik dokumentacije. Priručnici za rad i tablice parametara trebaju biti isporučeni na jeziku koji posada čita na licu mjesta, a ne samo na jeziku ureda za nabavu.
- Rezervni dijelovi u prvoj isporuci. Komplet grijaćih ploča, mjerač tlaka, oštrica za lice i brtve koje će se najvjerojatnije istrošiti koštat će malo u trenutku narudžbe, a uštedjet će tjednima kasnije.
- Standardni napon i utikač. Jednom potvrdom prije proizvodnje izbjegava se kupnja transformatora nakon dolaska.
Obuka, evidencija i sljedivost
Stroj koji bilježi svoje cikluse mijenja razgovor o kvaliteti. Umjesto oslanjanja na memoriju operatera, projekt može prikazati temperaturu grijača, primijenjeni tlak i vrijeme za svaki spoj. Taj je zapis koristan u tri situacije: kada dionica ne prođe test tlaka, kada klijent traži dokaz o usklađenosti s procedurom i kada novi član posade treba razumjeti kako izgleda ispravan ciklus.
Trening bi trebao slijediti istu logiku. Kratka sesija koja pokriva samo kontrole nije trening. Korisna verzija pokriva četiri stvari zajedno: kako pripremiti površinu cijevi, kako očitati postupak za debljinu stjenke ispred sebe, kako prepoznati abnormalnu kuglicu taljenja i što učiniti kada se ciklus prekine. Operatori koji razumiju zašto parametar postoji daleko je manje vjerojatno da će ga preskočiti pod pritiskom rasporeda.
Najjača kontrola kvalitete na projektu fuzije nije inspekcija na kraju. Operater je taj koji zna kako izgleda loše otopljeno zrno i zaustavlja ciklus prije nego što se stezaljke zatvore.
Ekosustav ugradnje i alata
Alati su ono gdje obično počinju problemi s kompatibilnošću, jer će alat za zagrijavanje koji je djelić milimetra odmaknut proizvesti spoj koji izgleda ispravno i loše se ponaša. Dubina utičnice, duljina nastavka i promjer alata moraju točno odgovarati geometriji ugradnje, a isto vrijedi i za veličine stezaljki za elektrofuziju i raspon otpora koji očekuje stroj.
Odgovarajući alati za grijanje
Za svaki promjer nastavka potreban je alat strojno obrađen na određenu dubinu nastavka i vanjski promjer. Korištenje alata iz drugog sustava fitinga obično rezultira ili hladnim spojem ili cijevi s dnom.
Setovi umetaka za fuziju sučelja
Stezni umetci trebaju biti namijenjeni promjeru i rasponu zidova. Univerzalni umeci koji hvataju nekoliko veličina rijetko drže koncentričnost na najvećoj veličini koju pokrivaju.
Strugala i alati za pripremu
Rotirajući strugač koji uklanja kontinuiranu strugotinu razlika je između ispravne elektrofuzijske površine i izgrebane površine. Rezervne oštrice treba imati na zalihama kao potrošni materijal.
Dosljednost raspona ugradnje
Kada koljena, T-račve, reduktori i spojnice dolaze iz jednodimenzionalnog sustava, isti se postupak primjenjuje na sve njih. Sustavi miješanja podrazumijevaju poseban postupak za svaku familiju komponenti.
To je praktični razlog zašto proizvođač koji proizvodi i strojeve i opremu ima tendenciju biti koristan projektnom timu. Ne radi se o lojalnosti brendu. Radi se o tome da se alat za grijanje, dubina utičnice i skup parametara stroja mogu provjeriti zajedno prije nego što se bilo što otpremi, a kupac dobiva kombinaciju koja je već korištena u proizvodnom pogonu. Naš strojevi za spajanje utičnica isporučuju se s alatima usklađenim s našim asortimanom ugradnje upravo iz tog razloga.
Dublja tehnička pitanja koja kupci obično postavljaju kasnije
Može li se oprema za sučeonu fuziju koristiti po hladnom vremenu?
Da, ali procedura se mijenja. Ispod otprilike 5 °C površina cijevi brzo gubi toplinu i kuglica taline se hladi prije nego što se krajevi spoje. Uobičajeni odgovor je duža faza zagrijavanja, kraća promjena i u nekim slučajevima privremeni zaklon oko spoja. Ispod -5 °C, sama cijev postaje kruća i teža za poravnanje, a neke specifikacije zahtijevaju prethodno zagrijavanje krajeva cijevi. Stroj ne mora biti drugačiji, ali postupak i radna okolina moraju.
Treba li stroj za elektrofuziju stabilno napajanje?
Struja zavarivanja je niskog napona, ali je uređaj osjetljiv na ulazni napon. Dugi produžni kabel s malim poprečnim presjekom uzrokuje pad napona koji stroj nesavršeno kompenzira. Generatori bi trebali biti ocijenjeni znatno iznad snage stroja, a kabel bi trebao biti što kraći koliko to rad dopušta. Na mjestima s nepouzdanim napajanjem, stroj s unutarnjom stabilizacijom napona i funkcijom automatskog prekida štiti armaturu od djelomičnog ciklusa.
Kada treba zamijeniti premaz ploče grijača?
Kada se kuglica taline počne lijepiti za ploču umjesto da se čisto otpusti ili kada vidljive ogrebotine dopru kroz premaz do metala ispod. Lijepljenje je više od neugodnosti: kuglica koja se potrga ostavlja neravnu površinu i smanjuje područje spajanja. Zamjena ploče je planirana stavka održavanja, a ne popravak, a rezervni dio treba imati na zalihi.
Koliko precizan mora biti mjerač tlaka?
Precizniji nego što većina posada pretpostavlja. Tlak na međusklopu određen je preko uskog pojasa, a mjerač koji pokazuje visoku vrijednost za nekoliko postotaka gura svaki spoj prema donjoj granici. Za cijevi s debelim stijenkama učinak se povećava jer je veća površina pod utjecajem iste pogreške tlaka. Godišnja kalibracija prema referentnom mjeraču, plus provjera prije svakog većeg programa, mali je trošak u odnosu na vrijednost spojeva koji se izrađuju.
Isplati li se držati dva stroja iste veličine?
Na projektu s gustim programom, da, ali ne iz razloga koji većina ljudi očekuje. Drugi stroj rijetko se koristi istovremeno s prvim. Koristi se kada je prvom potrebna promjena ploče grijača, kalibracija mjerača ili popravak hidraulike. Rezervni stroj pretvara trodnevni prekid u dvosatnu promjenu, a na velikom glavnom ta razlika često premašuje cijenu samog stroja.
Što treba pregledati na stroju koji je bio u skladištu?
Hidraulička crijeva za pucanje, klip za površinsku hrđu, mjerač za vraćanje na nulu, grijaća ploča za oštećenje premaza i oštrica za lice za ureze. Električne spojeve treba provjeriti na vlagu, osobito ako je jedinica prešla morski put u kontejneru. Kratak rad na otpadnoj cijevi prije početka proizvodnje otkrit će većinu ovih problema za dvadeset minuta.
Objedinjavanje detalja
Odluka o opremi samo je prva polovica posla. Druga polovica čini tu opremu produktivnom, što ovisi o tome koliko spojeva stezaljka može proizvesti u smjeni, koliko brzo se istrošeni dio može zamijeniti i odgovara li alat u trgovini opremi na licu mjesta. Stroj koji je nešto skuplji i koji je znatno lakši za održavanje obično će isporučiti nižu cijenu po zglobu tijekom realnog vijeka trajanja.
Najkorisnija stvar koju projektni tim može učiniti prije naručivanja je da zapiše tri broja: najveći promjer u programu, najveći broj spojeva u jednom mjesecu i udaljenost od najbliže točke gdje se može nabaviti rezervna ploča za grijanje. Ta tri broja suzit će izbor brže nego bilo koja usporedna tablica, a također će otkriti je li dovoljan jedan stroj ili je programu od početka potreban drugi stezni okvir.
Naš inženjerski tim radi s ista tri broja kada kupac pita koji stroj odgovara projektu. Ako želite taj razgovor za svoj program, pregled aparata za zavarivanje prirodno je polazište, a raspon ugradnje na istom mjestu pokazuje koje su komponente dizajnirane za rad s tim strojevima.




OSTANIMO U KONTAKTU
O nama
Zhejiang Fengfeng Pipe Industry Co., Ltd. koristi učinkovito ubrizgavanje s jednim vijkom strojevi za kalupljenje za visoke produktivnost i niska potrošnja energije.
Veza za proizvode
Kontakt
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

No. 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, Zhejiang Province, Kina
Autorska prava © Zhejiang Fengfeng Pipe Industry Co., Ltd.
