

Vijesti iz industrije
 Dom / Vijesti / Vijesti iz industrije / Kako instalirati HDPE kompresijske fitinge bez propuštanja: Praktični terenski vodič
Kako instalirati HDPE kompresijske fitinge bez propuštanja: Praktični terenski vodič
 2026.11.11
 Vijesti iz industrije
Curenje počinje prije nego što se ključ okrene
HDPE kompresijski fiting koji curi obično nije neispravan fiting. To je neispravno sučelje između cijevi, brtve, matice i ruke instalatera. Spoj može izvana izgledati ispravno, a još uvijek plakati pri prvom tlačnom ispitivanju jer je cijev malo izrezana, umetak nije namješten ili je matica zategnuta nakon točke gdje se O-prsten mogao vratiti.
Praktičan zaključak je jednostavan: kontrolirajte kraj cijevi, potvrdite potpuno umetanje i zategnite kako biste zabrtvili kontakt, a ne maksimalnim naporom. Sve ostalo u kompresijskom spoju ovisi o ta tri uvjeta.
Četvrtasti rez
Krivi rez opterećuje jednu stranu brtve jače od druge. Rezultat je spoj koji prolazi provjeru niskog tlaka i otkazuje nakon toplinskog ciklusa.
Potpuno umetanje
Ako se cijev zaustavi ispod unutarnjeg ruba, brtva radi na pogrešnom promjeru i matica nema dovoljno zahvata navoja.
Kontrolirano zatezanje
Dodatna sila ne stvara bolje brtvljenje. To iskrivljuje prsten, rasteže konac i otežava sljedeći posjet servisu.
Za timove gradilišta korisno pitanje nije "Koliko čvrsto treba biti?" ali "Koji dokazi pokazuju da je zglob spreman za zatezanje?" Taj dokaz dolazi iz mjerenja cijevi, kvalitete rezanja, dubine umetanja i čiste brtvene površine.
Pročitajte dimenzije cijevi prije nego što otvorite kutiju
HDPE kompresijski fitinzi dimenzionirani su prema vanjskom promjeru, ali stijenka cijevi i unutarnji provrt fitinga i dalje moraju raditi zajedno. Dvije cijevi s oznakom 63 mm mogu imati različite debljine stjenke, a fiting dizajniran za jednu klasu tlaka možda neće pravilno stisnuti brtvu na drugoj. Provjerite OD cijevi, debljinu stijenke i SDR prije sastavljanja. Ako fiting koristi ukrućenje ili potpornu čahuru, potvrdite da odgovara provrtu cijevi i da može proći oznaku za umetanje.
Mjerite kalibrom na tri točke oko kraja cijevi. Neokrugla cijev je uobičajena nakon skladištenja zavojnice, a ovalni kraj može gurnuti O-prsten na jednu stranu. Ako je ovalnost vidljiva, odrežite izvan deformiranog dijela i ponovno provjerite. Čist, okrugao kraj je vredniji od brzog početka.
| Provjerite | Što provjeriti | Zašto je to važno |
|---|---|---|
| Vanjski promjer cijevi | Izmjerite na tri točke i usporedite s odgovarajućom veličinom. | Premala cijev smanjuje kompresiju brtve; prevelika cijev može spriječiti potpuno umetanje. |
| Debljina stijenke i SDR | Potvrdite klasu tlaka cijevi i predviđeni raspon spojnice. | Cijevi s tankim zidom možda će trebati ukrućenje kako bi se spriječilo urušavanje prema unutra pod opterećenjem matice. |
| Kut rezanja | Provjerite with a square or a straight edge. | Rez pod kutom stvara neravnomjeran kontakt brtve i put curenja. |
| Stanje neravnina i ogrebotina | Prijeđite prstom oko odsječenog ruba i pregledajte zonu brtvljenja. | Burrs cut O-rings; duboke ogrebotine daju vodi put pored brtve. |
| Oznaka za umetanje | Označite cijev na navedenoj dubini umetanja fitinga. | Vidljiva oznaka uklanja sumnju tijekom pritezanja i pregleda. |
Nemojte se oslanjati na vanjsku duljinu tijela fitinga kao mjerač umetanja. Točna dubina je udaljenost od kraja cijevi do unutarnjeg graničnika, a razlikuje se ovisno o dizajnu, veličini i tome koristi li se potporna čahura.
Redoslijed ugradnje koji sprječava curenje
Slijed u nastavku napisan je za standardni HDPE kompresijski spoj s maticom, rascjepnim prstenom ili prstenom za držanje i O-prstenom. Neki proizvodi koriste drugačiji unutarnji raspored, stoga prvo pročitajte upute proizvođača. Princip ostaje isti: pripremite cijev, postavite komponente redom, umetnite do kraja i zategnite na kontrolirani način.
- Izolirajte i ispraznite cjevovod. Provjerite je li pritisak otpušten i je li cijev dovoljno hladna za rukovanje. Spoj sastavljen pod zaostalim tlakom može se pomaknuti nakon otpuštanja matice.
- Izrežite kvadratnu cijev. Koristite rezač plastičnih cijevi ili pilu s finim zubima. Kvadratni rez je referenca za svaki kasniji korak. Ako je posjekotina vidljivo pod kutom, izrežite ponovno.
- Uklonite neravnine i lagano zakosite. Mala iskošenost pomaže cijevi da uđe u brtvu bez struganja. Nemojte stvarati oštri rub ili smanjivati stijenku cijevi.
- Očistite zonu brtvljenja. Obrišite zemlju, ulje, vodu i prašinu od rezanja. Otapalo nije uvijek kompatibilno s HDPE; koristite čistu suhu krpu osim ako dobavljač fitinga ne odobri određeno sredstvo za čišćenje.
- Gurnite maticu i prsten na cijev pravilnim redoslijedom. Ovo je najčešća greška u montaži. Matica mora biti okrenuta prema tijelu priključka, a prsten mora sjediti na ispravnoj strani matice.
- Umetnite cijev do označene dubine. Čvrsto pritisnite dok cijev ne dosegne unutarnji graničnik. Ako prestane ranije, uklonite ga i provjerite ima li presavijene brtve, pomaknutog prstena ili neravnine.
- Prvo ručno zategnite maticu. Spustite maticu dok ne dodirne tijelo. Cijev bi i dalje trebala biti potpuno postavljena i ne bi se trebala slobodno okretati.
- Zategnite za brtvljenje kontakta. Koristite vrijednost zakretnog momenta proizvođača ili navedeni broj okretaja. Ako nije navedena nikakva vrijednost, praktična početna točka je stezanje rukom plus četvrtina okretaja za mnoge priključke malog promjera, zatim provjerite ima li curenja pod niskim tlakom.
- Držite tijelo dok zatežete. Upotrijebite drugi ključ na tijelu fitinga tako da se cijev i brtva ne okreću. Rotacija može izvući cijev iz graničnika ili uvrnuti O-prsten.
- Označite zategnuti položaj. Mala oznaka poravnanja na matici i tijelu pomaže osoblju održavanja da vidi je li se zglob pomaknuo.
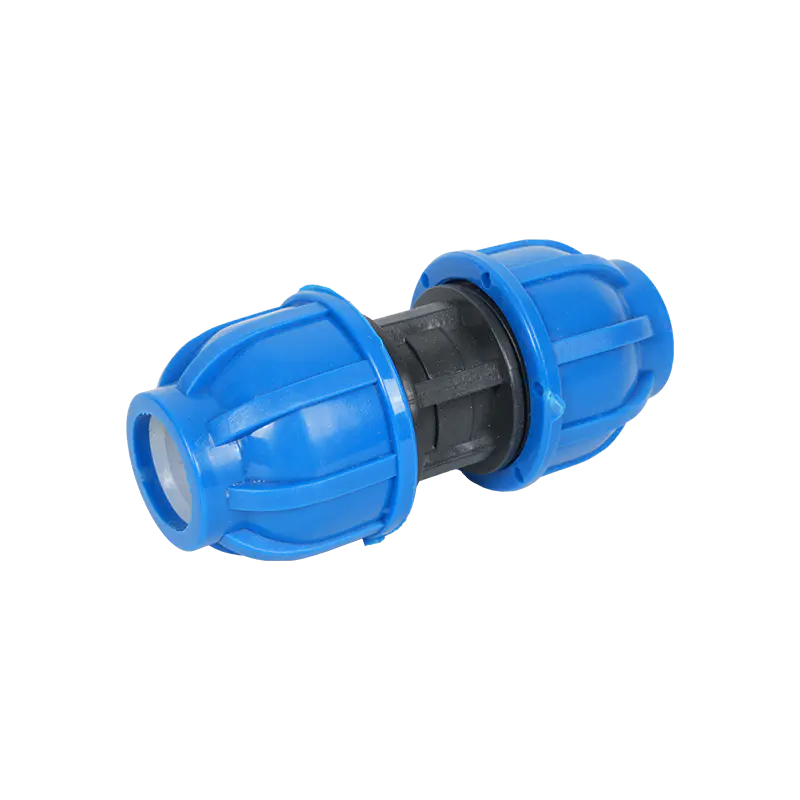 PE & PP kompresijski naglavak Korisno za ravne spojeve cijevi gdje dvije PE ili PP cijevi istog promjera trebaju jednostavan kompresijski spoj bez varenja. Pogledajte proizvod →
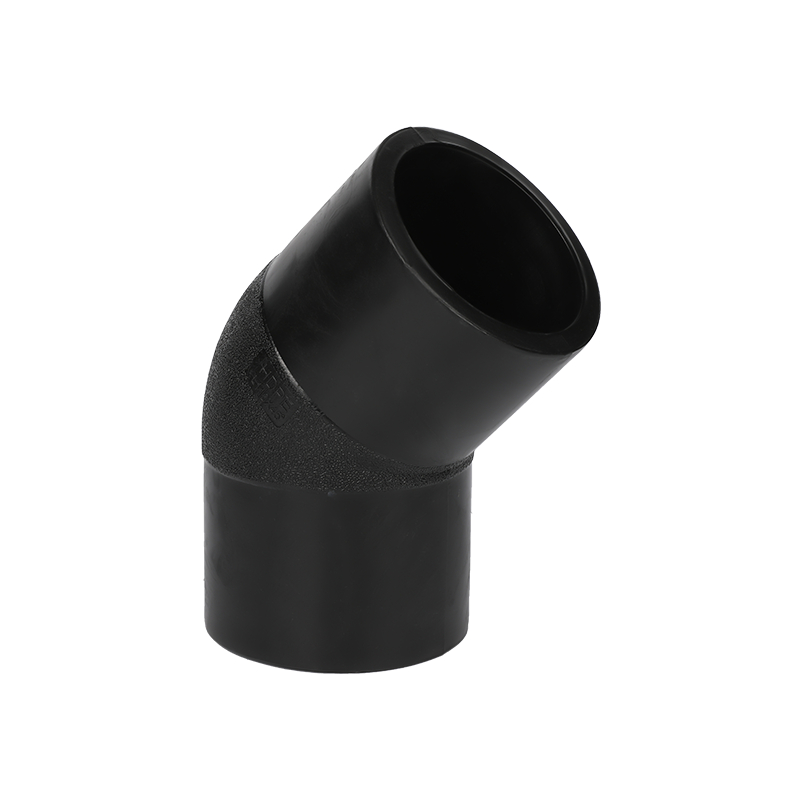
Za ravne spojke i prijelazne točke, držite male zalihe točne veličine i klase tlaka na licu mjesta. Jednom upotrijebljena ispravna spojka jeftinija je od dvaput prerađene krive spojke. Ista logika vrijedi i za koljena pri promjenama smjera: tvornički oblikovano koljeno smanjuje naprezanje na spoju i daje instalateru poznatu dubinu umetanja.
Pravilo polja: Ako cijev ne dosegne oznaku za umetanje pritiskom ruke, zaustavite se. Nemojte koristiti maticu za uvlačenje cijevi. Forsiranje matice može saviti brtvu i stvoriti curenje koje se pojavljuje tek nakon što je cjevovod zakopan ili pod tlakom.
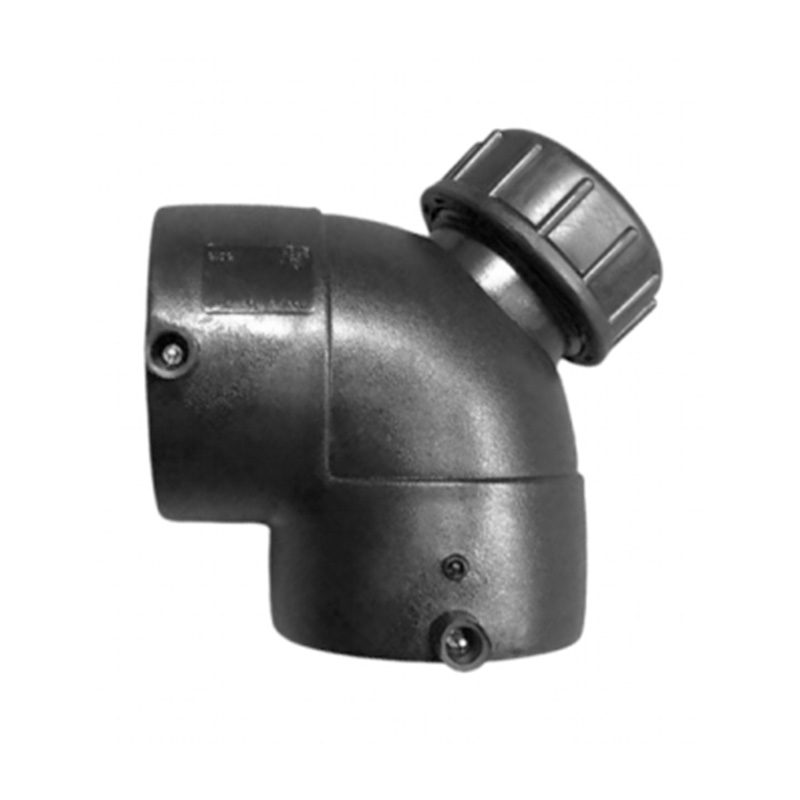
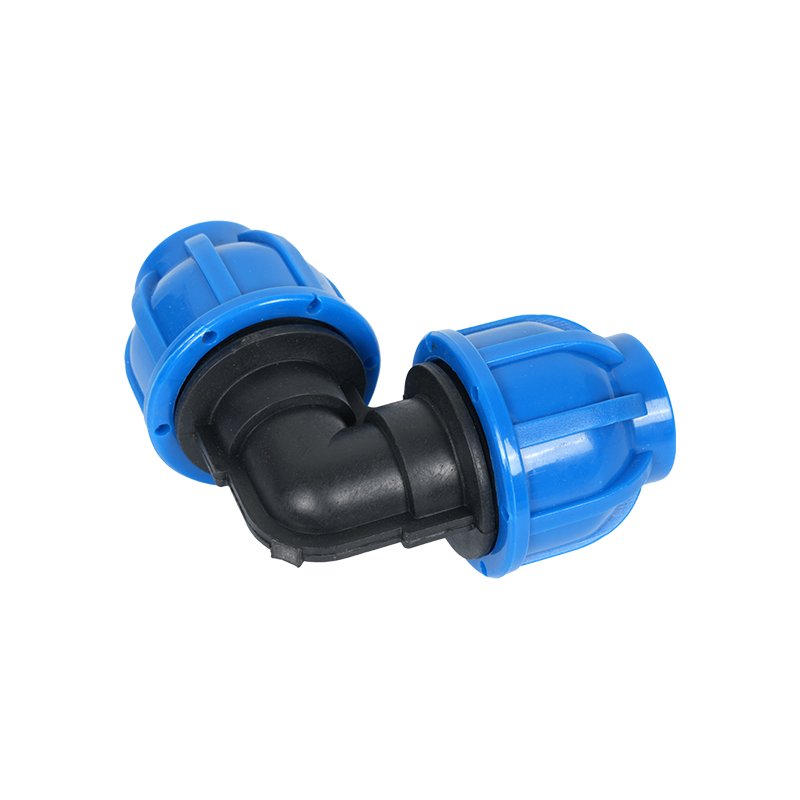 PE & PP kompresijski 90° koljeni spoj Za promjene smjera od 90 stupnjeva u PE ili PP cjevovodima, ovo kompresijsko koljeno izbjegava zavarivanje i daje definirani zavoj na preprekama. Pogledajte proizvod →
Pri promjeni smjera od 90 stupnjeva poduprite cijev s obje strane koljena prije zatezanja. Cijev bez potpore može se slegnuti nakon zatrpavanja i primijeniti opterećenje savijanja na steznu maticu.
Zatezanje bez izobličenja brtve
Zatezanje je mjesto gdje se dobra priprema često poništi. Matica mora stisnuti prsten i opteretiti O-prsten, ali ne treba gnječiti cijev ili dno van navoja. Nakon što je brtva napravljena, dodatna sila povećava trenje i naprezanje navoja bez poboljšanja otpornosti na curenje.
Upotrijebite momentni ključ tamo gdje dobavljač fitinga daje vrijednost. Ako vrijednost nije dostupna, zatežite u malim koracima i provjeravajte pri niskom tlaku između koraka. Spoj koji curi na 0,5 bara treba ispraviti prije nego što sustav postigne ispitni tlak. Čekanje završnog testa skriva uzrok i poskupljuje popravak.
Samo ručno
Ručno stegnuto plus četvrtina okreta
Jak pritisak ključem
Temperatura mijenja osjećaj zgloba. Priključku sastavljenom na hladnom vremenu možda će trebati malo više hoda da bi se stisnula brtva, dok se priključak sastavljen na izravnom suncu može činiti tijesnim prije nego što se brtva potpuno napuni. Pustite da cijev i fiting dosegnu stabilnu temperaturu na mjestu prije konačnog zatezanja i ponovno provjerite spoj nakon što je cjevovod prošao kroz jedan ciklus toplo-hlađenje.
Nemojte koristiti navojnu traku ili pastu na steznoj matici osim ako to proizvođač izričito ne zahtijeva. Brtva se postiže O-prstenom ili kompresijom prstena, a ne navojem. Brtvilo na navoju može otputovati u vodeni put, kontaminirati vod i dati lažni osjećaj da je spoj zabrtvljen.
Ako je matica previše zategnuta, nemojte je jednostavno otpustiti i nastaviti. Uklonite maticu, provjerite jesu li prsten i O-prsten iskrivljeni, provjerite ima li na kraju cijevi tragova prignječenja i ponovno izradite spoj s novim brtvenim komponentama ako postoji bilo kakva sumnja.
Ispitivanje tlaka, ispiranje i primopredaja
Ispitajte spoj prije nego što nestane ispod zatrpavanja, izolacije ili servisnog kanala. Postupni test je informativniji od jednog događaja visokog tlaka. Najprije provjerite je li vod napunjen i izlazi li zrak. Zatim polako povećavajte pritisak i držite ga na niskoj razini dovoljno dugo da vidite plač. Na kraju, podignite na navedeni ispitni tlak i promatrajte spoj, ne samo manometar.
Slijedite ispitni tlak projekta i vrijeme zadržavanja. Ne postoji univerzalni broj koji se odnosi na svaku klasu HDPE cijevi, vrstu spoja ili uvjete uporabe. Ispitivanje treba odgovarati nazivnom tlaku cijevi i dizajnu priključka. Zabilježite očitanje mjerača, temperaturu vode, vrijeme zadržavanja i svako vidljivo curenje. Spoj koji prolazi sa suhom vanjštinom i stabilnim kolosijekom spreman je za sljedeću fazu.
Za praktični slijed ispitivanja nepropusnosti koji nadopunjuje kompresijske armature, pogledajte ovaj vodič za nepropusni spojevi HDPE cijevi . Pomaže timovima na gradilištima da razdvoje pogreške metode testiranja od pogrešaka spoja.
| Promatranje | Vjerojatni uzrok | Praktična korekcija |
|---|---|---|
| Plakati na nit matice | Brtva nije napunjena ili matica nije dovoljno napredovala | Provjerite insertion depth, then tighten in small increments to the specified value. |
| Curenje između cijevi i prstena | Cijev izgrebana, ovalna ili odrezana pod kutom | Odrežite oštećeni dio, ponovno postavite kvadrat i obnovite spoj. |
| Propuštanje na tijelu fitinga | Puknuće tijela, oštećeni navoj ili neusklađena komponenta | Zamijenite priključak; ne pokušavajte zalijepiti napuklo tijelo trakom. |
| Zglob se pomiče pod pritiskom | Cijev nije potpuno umetnuta ili je matica previše zategnuta | Smanjite tlak, pregledajte brtvu i kraj cijevi i ponovno napravite ispravnim umetanjem. |
| Nema curenja pri niskom tlaku, curenje nakon zagrijavanja | Toplinsko pomicanje ili nedovoljno obnavljanje brtve | Dopustite da se cjevovod stabilizira, ponovno provjerite nepropusnost i potvrdite podršku cijevi. |
Nakon uspješnog testa, isperite vod prema specifikaciji projekta. Krhotine zarobljene na brtvi mogu držati O-prsten izvan njegovog sjedišta. Ako je cjevovod ispran nakon testa, ponovno pregledajte spoj nakon što se protok zaustavi i tlak se ponovno uspostavi.
Kompresioni spojevi u odnosu na fuziju: Odaberite prema realnosti mjesta
Kompresijski priključci često se biraju tamo gdje se cijev ne može okretati, gdje je oprema za fuziju nepraktična ili gdje se popravak mora brzo izvršiti. Fuzija ostaje jači izbor za ukopane, visokotlačne ili dugotrajne vodove gdje je potreban homogen spoj. Odluka bi se trebala temeljiti na klasi tlaka cjevovoda, pristupu, zahtjevima inspekcije i posljedici curenja.
| Razmatranje | Kompresijski spoj | Fuzioni spoj |
|---|---|---|
| Brzina instalacije | Brzo za male i srednje promjere sa suhim, dostupnim krajevima cijevi. | Zahtijeva vrijeme zagrijavanja, poravnanja i hlađenja. |
| Potreba za opremom | Ručni alati i moment ključ; minimalna potrebna snaga. | Stroj za fuziju, napajanje i obučeni operater. |
| Pristup popravku | Korisno kada se kratki dio mora zamijeniti bez velikih pomaka cijevi. | Zahtijeva dovoljno slobodne duljine cijevi za alat za spajanje. |
| Ukopana služba | Prihvatljivo ako je oprema zaštićena, poduprta i specificirana za ukop. | Preferira se za kontinuirane ukopane vodove i visokotlačne usluge. |
| Inspekcija | Provjerite insertion mark, tightening mark, and test result. | Provjerite bead, alignment, and fusion record. |
Nemojte koristiti kompresijski spoj kao zamjenu za fuzijski spoj samo zato što stroj za fuziju kasni. Privremeni popravak kompresije može biti prihvatljiv za kratku dionicu s niskim rizikom, ali treba ga pregledati u usporedbi s uvjetima uporabe pruge i kriterijima prihvatljivosti projekta.
Uvjeti na gradilištu koji mijenjaju točku zatezanja
Hladno vrijeme čini HDPE tvrđim i smanjuje osjećaj kompresije brtve. Vruće vrijeme čini cijev fleksibilnijom i može omekšati zonu brtvljenja. Prašina i blato koje nosi vjetar štetniji su nego što mnogi instalateri očekuju jer se nalaze točno na mjestu gdje O-prsten mora brtviti.
Držite kraj cijevi pokriven do sastavljanja. Ako se armatura sastavlja u rovu, upotrijebite čistu krpu ili kapu da zaštitite otvor. Ne stavljajte maticu u pijesak ili zemlju dok pripremate cijev. Jedno zrno zarobljeno ispod O-prstena može stvoriti sporo curenje koje je teško pronaći nakon zatrpavanja.
U uvjetima smrzavanja, dovedite dijelove spojnice i brtve na radnu temperaturu prije sastavljanja. Nemojte zagrijavati O-prsten otvorenim plamenom. Lagano zagrijte tijelo fitinga ako proizvođač to dopušta, a brtvu držite u čistoj posudi do trenutka ugradnje. Za više informacija o instalacijskim odlukama koje se odnose na okoliš pogledajte ovaj vodič za odabir okruženja za ugradnju HDPE cijevi .
Tamo gdje je vod izložen UV zračenju, zaštitite fiting odgovarajućom folijom ili kućištem. Tamo gdje je konopac ukopan, postavite podlogu bez oštrog kamenja oko spoja i poduprite cijev tako da matica ne nosi opterećenje tla. Pomicanje nakon zatrpavanja čest je razlog zašto spoj koji je prošao test tjednima kasnije počinje plakati.
Uobičajene pogreške i praktični ispravci
Rezanje tupom pilom
Tupa oštrica kida cijev i ostavlja grubu brtvenu površinu. Upotrijebite oštar rezač plastičnih cijevi ili pilu s finim zubima, zatim uklonite neravnine alatom za skidanje ivica.
Zaboravljanje matice ili prstena
Nakon što je cijev umetnuta, matica se ne može dodati bez rezanja užeta. Rasporedite komponente redom prije umetanja i držite ih nadohvat ruke.
Pomoću matice uvucite cijev
Ovo savija pečat ili skida konac. Ako cijev ne dosegne graničnik, uklonite je i pronađite prepreku.
Zatezanje bez pomoćnog ključa
Tijelo se može okretati i povući cijev s graničnika. Držite tijelo mirno dok okrećete maticu.
Ispitivanje samo zrakom
Zrak može proći kroz spoj koji voda neće, a on skladišti energiju. Koristite odobreni medij za ispitivanje projekta i slijedite sigurnosnu proceduru.
Zatrpavanje prije pregleda
Jednom zakopan, plač je skupo pronaći. Označite spoj, pregledajte ga nakon ispitivanja tlakom i fotografirajte instalaciju ako projekt zahtijeva evidenciju.
Korisna korektivna navika je izgraditi jedan zglob kao probu prije početka punog trčanja. Ispitajte probni spoj pod pritiskom, pregledajte oznaku za umetanje i potvrdite broj okretaja zatezanja. Taj mali korak daje posadi poznatu dobru referencu i izlaže neusklađene komponente prije nego što je rov pun cijevi.
Pregled i održavanje nakon puštanja u rad
Nakon puštanja u rad, pregledajte dostupne kompresijske spojeve na kretanje, vlagu i deformaciju. Spoj koji se malo pomaknuo pod toplinskim širenjem još uvijek može biti zabrtvljen, ali treba paziti. Označite položaj matice tako da kasnija inspekcija može pokazati je li se okretala.
Nemojte ponovno zatezati spoj koji ne curi samo zato što se čini labavim. Neka pomicanja su normalna u fleksibilnom HDPE sustavu. Ponovno zatezanje može previše stisnuti brtvu i stvoriti curenje tamo gdje ga nije bilo. Ako se potvrdi plakanje, smanjite tlak u cjevovodu, pregledajte kraj cijevi i brtvu te ponovno izgradite spoj umjesto dodavanja sile.
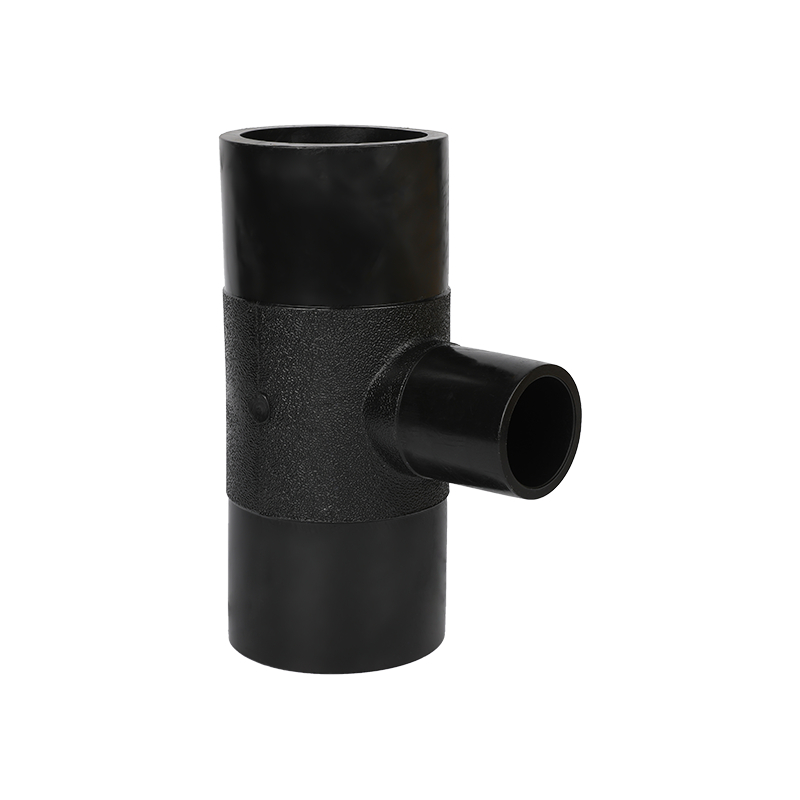
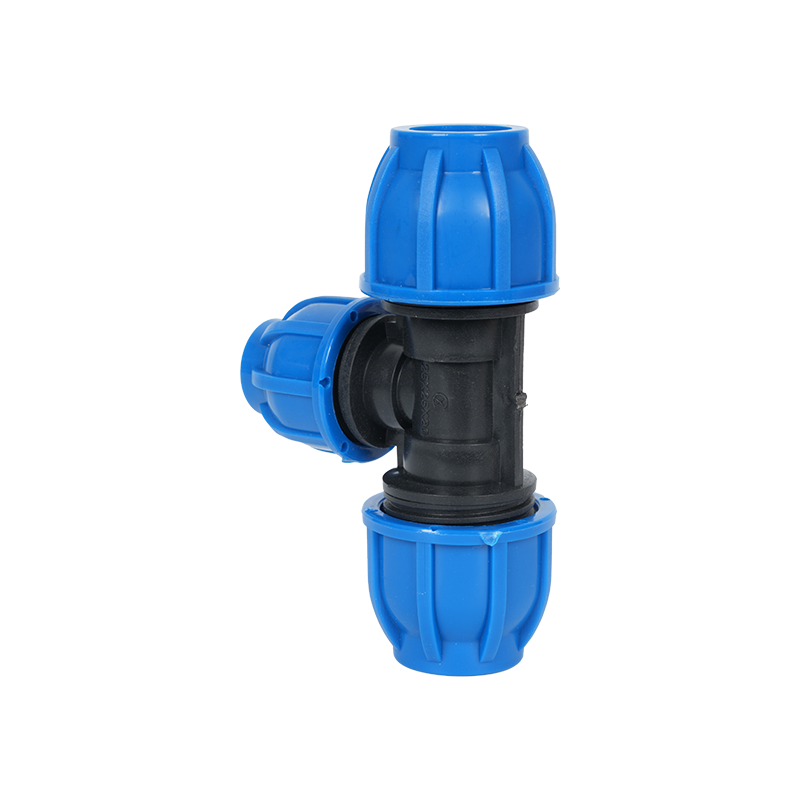 PE & PP majica za smanjenje kompresije Spaja manji ogranak na glavnu PE ili PP cijev na T-spoju, dajući definirani redukcijski provrt i kompresijsku brtvu bez zavarivanja. Pogledajte proizvod →
Na račvanjima i prijelazima veličina, koristite ispravan redukcijski priključak radije nego da manju cijev stavljate u veću brtvu. T-račnica za redukciju daje instalateru definiranu dubinu provrta i umetanja, što je sigurnije od miješanja komponenti iz različitih raspona veličina.
Vodite evidenciju o održavanju za svaki dostupni spoj: veličina, SDR cijevi, datum ugradnje, način zatezanja, ispitni tlak i inspektor. Kada dođe do curenja, zapis skraćuje dijagnozu i pokazuje je li problem izoliran ili se ponavlja u seriji.
Kontrolni popis nabave za projekte bez curenja
Najjeftiniji priključak nije onaj s najnižom jediničnom cijenom. To je onaj koji odgovara cijevi, dolazi s poznatim nazivnim tlakom i može se ugraditi bez naknadnih radova. Upotrijebite kontrolni popis u nastavku kada specificirate i primate HDPE kompresijske spojeve.
- Potvrdite da se veličina priključka temelji na vanjskom promjeru cijevi, a ne samo na nominalnoj veličini cijevi.
- Uskladite klasu tlaka fitinga s cijevi SDR i radnim uvjetima.
- Provjerite je li materijal brtve kompatibilan s transportiranom tekućinom i temperaturom mjesta.
- Uz proizvod zatražite dubinu umetanja, moment zatezanja i brojanje okretaja.
- Pregledajte kutije za zgnječene dijelove, nedostajuće matice ili pomaknute O-prstenove prije slanja na mjesto.
- Držite brtve u zatvorenim vrećama do ugradnje; nemojte ih spremati u kantu za alat.
- Naručite mali višak najčešće korištenih veličina kako bi se oštećeni spoj mogao obnoviti bez odgađanja linije.
- Zahtijevati probnu montažu i provjeru tlaka prije nego što posada započne glavnu vožnju.
Za projekte s mješovitim klasama cijevi, označite armature prema veličini i klasi tlaka u skladištu. Ispravno oblikovan spoj instaliran na pogrešnu cijev još uvijek je curenje koje čeka da se dogodi. Jasno označavanje i kratka provjera prije ugradnje učinkovitiji su od veće zalihe rezervnih dijelova.
FAQ
Koliko treba biti čvrst HDPE kompresijski spoj?
Počnite zategnuti rukom, a zatim slijedite specifikaciju zakretnog momenta ili okreta proizvođača. Tamo gdje nije navedena vrijednost, ručno stezanje plus četvrtina okreta uobičajena je početna točka za male priključke, nakon čega slijedi provjera curenja pod niskim tlakom. Spoj treba zabrtviti bez gnječenja cijevi ili deformacije prstena.
Zašto moj kompresijski spoj curi na navoju matice?
Brtva vjerojatno nije opterećena, cijev možda nije u potpunosti umetnuta ili je matica možda počela s poprečnim navojem. Smanjite tlak u cjevovodu, provjerite oznaku za umetanje, pregledajte O-prsten i prsten i ponovno napravite spoj ako je brtva iskrivljena.
Mogu li koristiti navojnu traku na HDPE kompresijskom spoju?
Obično ne. Navoj nije primarna brtva u većini kompresijskih dizajna. Traka ili pasta mogu ometati zahvaćanje niti i odnijeti krhotine u vodeni put. Koristite brtvilo samo ako to proizvođač fitinga izričito zahtijeva.
Kako mogu znati da je cijev potpuno umetnuta?
Označite cijev na navedenoj dubini umetanja prije sastavljanja, a zatim gurajte dok oznaka ne dosegne tijelo fitinga ili dok cijev ne dodirne unutarnji graničnik. Ako oznaka ostane vidljiva, cijev nije u potpunosti postavljena.
Trebam li testirati tlak zrakom ili vodom?
Koristite ispitni medij i postupak odobren za projekt. Voda je uobičajena za ispitivanje nepropusnosti jer je vidljiva i pohranjuje manje energije od komprimiranog zraka. Ispitivanje zraka zahtijeva posebne sigurnosne kontrole i ne smije se improvizirati.
Može li se kompresijski fiting ukopati?
Samo ako je armatura specificirana za ukopanu ugradnju i zaštićena je od pomicanja tla i oštre podloge. Poduprite cijev s obje strane, držite spoj bez pijeska i pregledajte ga prije zatrpavanja. Za visokotlačne ili dugotrajne ukopane vodove, fuzijski spoj često je robusniji izbor.
Što trebam učiniti ako armatura curi nakon zatrpavanja?
Otkrijte spoj, smanjite tlak u cjevovodu i pregledajte kraj cijevi i brtvu. Nemojte stalno zatezati ukopani spoj. Ponovno izgradite spoj s čistim, četvrtastim krajem cijevi i novom brtvom ako postoje bilo kakvi znakovi oštećenja ili kontaminacije.




OSTANIMO U KONTAKTU
O nama
Zhejiang Fengfeng Pipe Industry Co., Ltd. koristi učinkovito ubrizgavanje s jednim vijkom strojevi za kalupljenje za visoke produktivnost i niska potrošnja energije.
Veza za proizvode
Kontakt
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

No. 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, Zhejiang Province, Kina
Autorska prava © Zhejiang Fengfeng Pipe Industry Co., Ltd.
